

제품소개
SMT업종
 개념적 시스템 구성-SMT(표면실장) 업종 (타 회사 예)
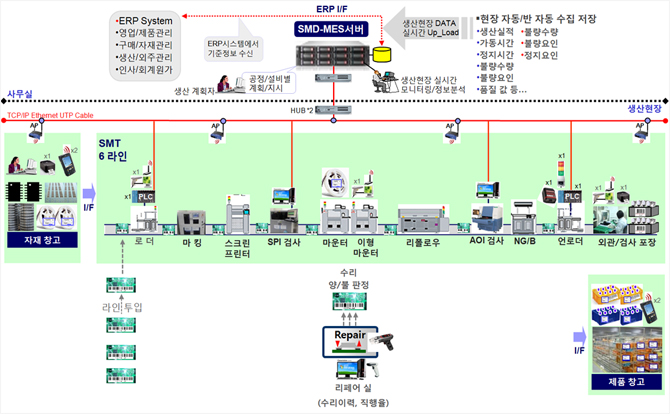
공정/라인 DATA 관리방안
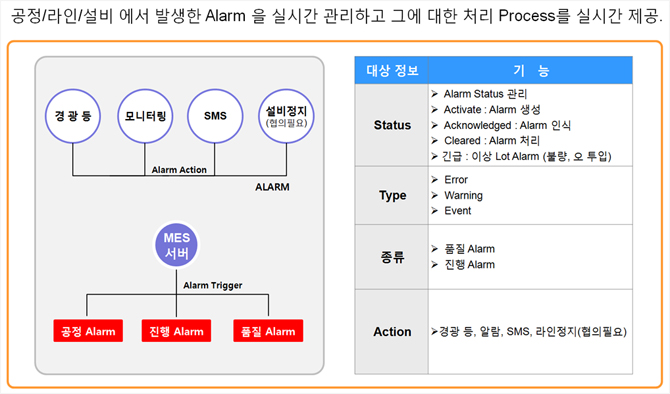
라인 이상발생 처리
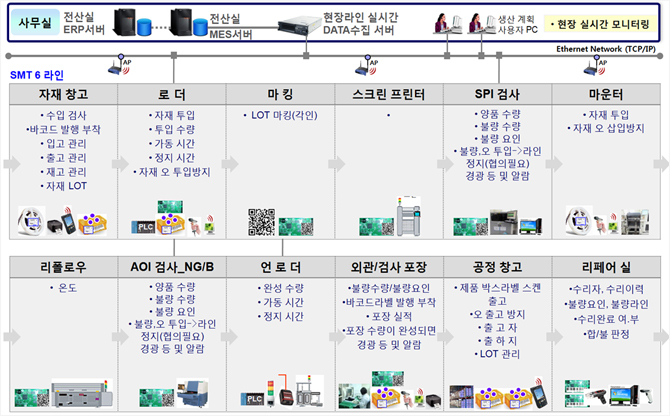
공정/라인 실시간 모니터링
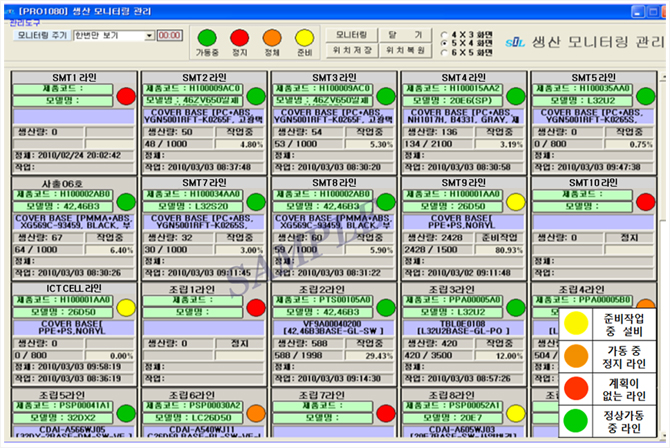
시스템 공정 흐름도
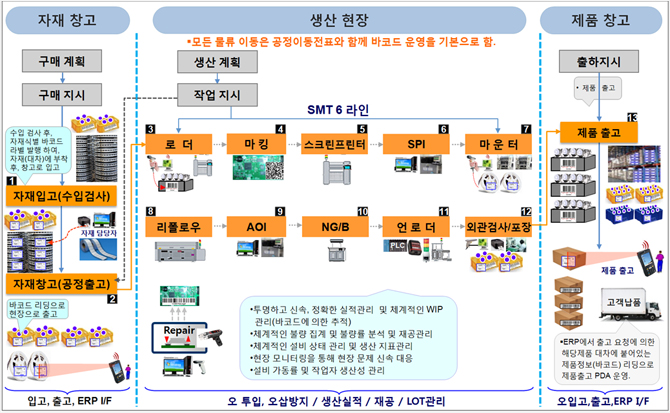
시스템 운영 방안
| 순서 | 프로세스 | 관리방안 | |
| 1 | 자재 입고 |
창고로 입고. | |
| 2 | 자재 출고 |
리링 후, 현장 공정으로 출고. (자재 오 출고방지) | |
| 3 | 로 더 |
에 붙어있는 자재식별 정보(바코드) 리딩 후 작업시작. (투입자재 LOT 연결) 작업 지시 제품에 투입된 자재가 일치하지 않으면 작업진행 불가. 자재 오 투입방지)
| |
| 4 | 마 운 터 |
릴) 에 붙어있는 자재 식별표(바코드) 리딩 후, 작업시작. (작업지시 제품에 투입된 자재가 일치하지 않으면 작업진행 불가. 자재 오 삽입 방지)
| |
| 5 | SPI, AOI, ICT, 비전검사 장비 |
불량수량, 불량요인, 가동시간, 정지시간 등을 자동 수집. | |
| 6 | 언 로 더 |
단말기 에서 터치하여, 공정이동표(제품식별 정보 바코드)를 출력해서 제품(용기) 에 부착.
| |
| 7 | 외관 검사 |
붙어있는 공정이동표(제품정보 바코드) 리딩 후, 작업시작.
터치하여, 공정이동표(제품식별 정보 바코드) 를 출력해서 제품(용기)에 부착.
| |
| 8 | 제품 포장 |
붙어있는 공정이동표(제품정보 바코드) 리딩 후, 작업시작.
되면, 작업자 단말기에서 터치하여, 제품정보(제품출하 LOT 바코드)를 출력해서 제품(용기)에 부착. 작업자 단말기에서 한번 선택(터치)으로 일괄 바코드를 출력 하여 부착하는 방법도 있는데, 이 방법을 사용 할 때는 주의해야 할 부분이 있다.
(용기)을 다음 공정으로 이동. | |
| 9 | 제품 창고 |
제품출고. 바코드 PDA 운영. | |
| 10 | 수 리 실 |
에 붙어있는 공정이동표(제품정보 바코드) 리딩 후, 작업시작.
제품(용기)에 부착 후, 라인으로 이동. (양품, 폐기, 수리이력, 직행 율 관리) | |
 자재 수입검사 후, 자재식별 표(LOT 바코드) 출력해서, 자재(대차) 에 부착 후,
주소 : 서울시 금천구 가산동 가산디지털2로 184 벽산디지털밸리 2차 1501,1502호
Tel : 02-2113-0231 Email : ksi@ksimes.co.kr
Copyright (주)케이에스아이 All Rights Reserved. Created By hompynara.com